Můj setup
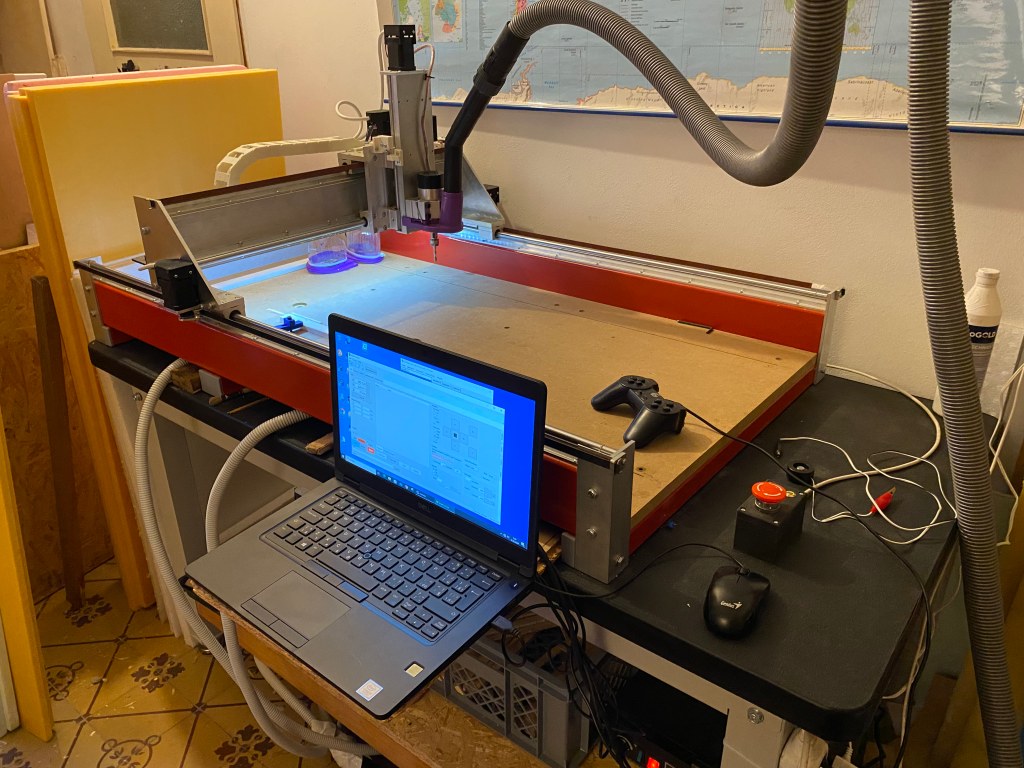
Setup mého pracoviště s CNC routerem LUPA-CNC je takovýto:
- stroj: výrobce LuPa-CNC, typ LUPA v.3.5 – prodloužená brushless s firmware GRBL - viz Pořízení
- samostatné stop tlačítko
- dotyková sonda osy Z
- podstavec stroje: stůl ocelový 150 x 75 cm, výška 80 cm, 70 kg
- počítač: notebook s Windows 10, myš
- sw pro ovládání stroje: ioSender
- sw pro přípravu programu obrábění - CAM: Autodesk Fusion
- pendant: drátový gamepad Gembird JPD-UB-01 / bezdrátový 8BitDo Pro 2 Wireless Controller
- sw ovladač gamepadu: JoyToKey
- přenos souborů: programy přenáším z CAM programu do programu ioSender via wifi
- odsávání: vysavač Narex VYS 25-21
- upínky: PETG tištěné upínky, viz Upínky plastové
- vakuové upínání: vysavač ETA Avanto AAAA 1519 90000, viz Upínání podtlakem
- dění v dílně na dálku pozoruji via ip kameru - viz IP Webcam
Parametry stroje
aktivní plocha, rozsahy posuvů:
- X: 517 mm
- Y: 1033 mm
- Z: 127 mm
upínací deska:
- MDF TL 18 mm
- 620 x 1200 mm
Maximální rychlosti posuvů:
- X: 9000 mm/min
- Y: 9000 mm/min
- Z: 4500 mm/min
Vřeteno - spindl: otáčky max 16000/min, 300 W, kleština ER11
Software
Spotřeba:- zapnuto (stojící stroj + notebook): 0.07 kWh
Hmotnost cca 45 kg.
3D obrábění
Maximální rozumnou výškou přířezu pro obrábění ve 3D je 50 mm.
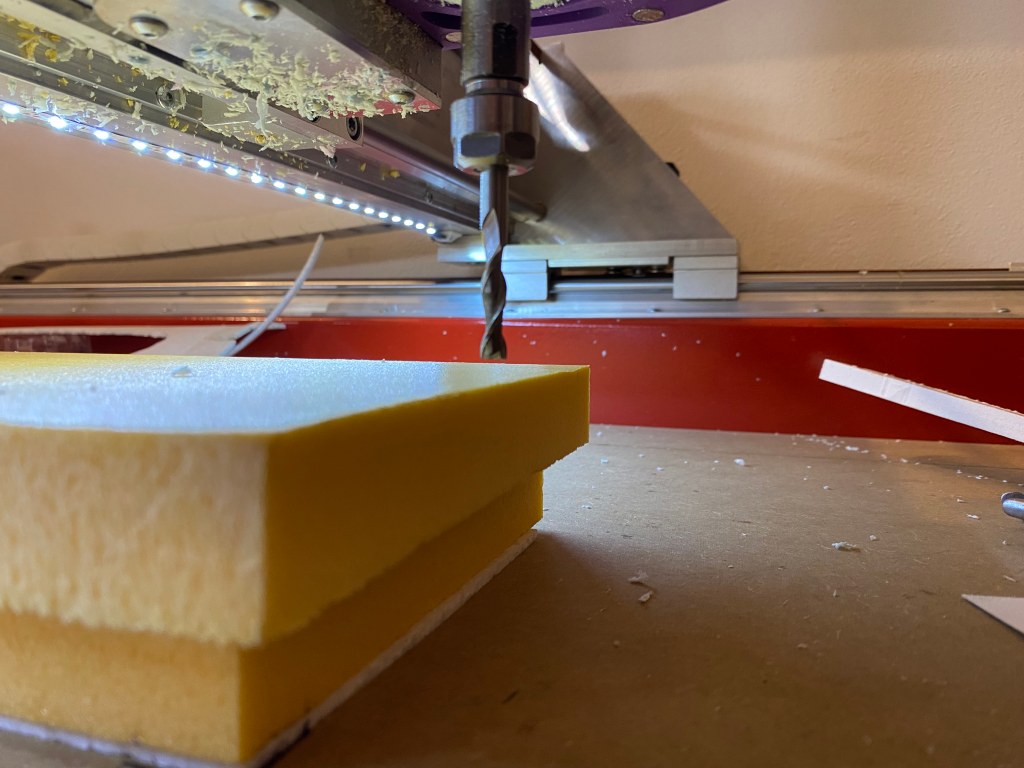
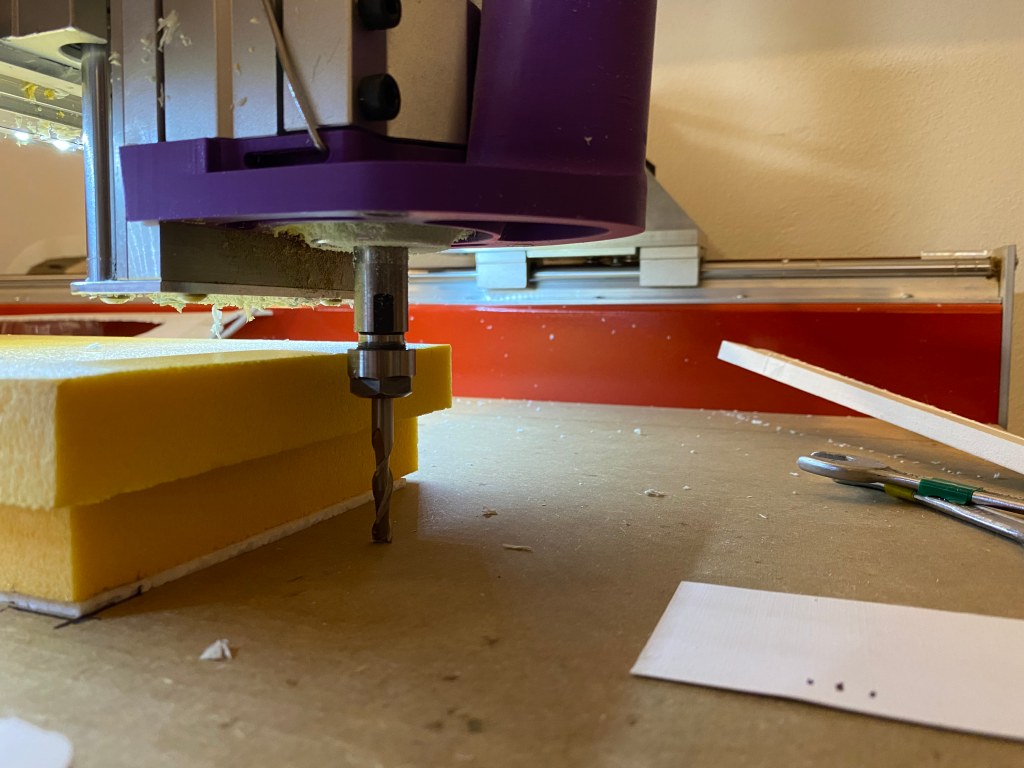
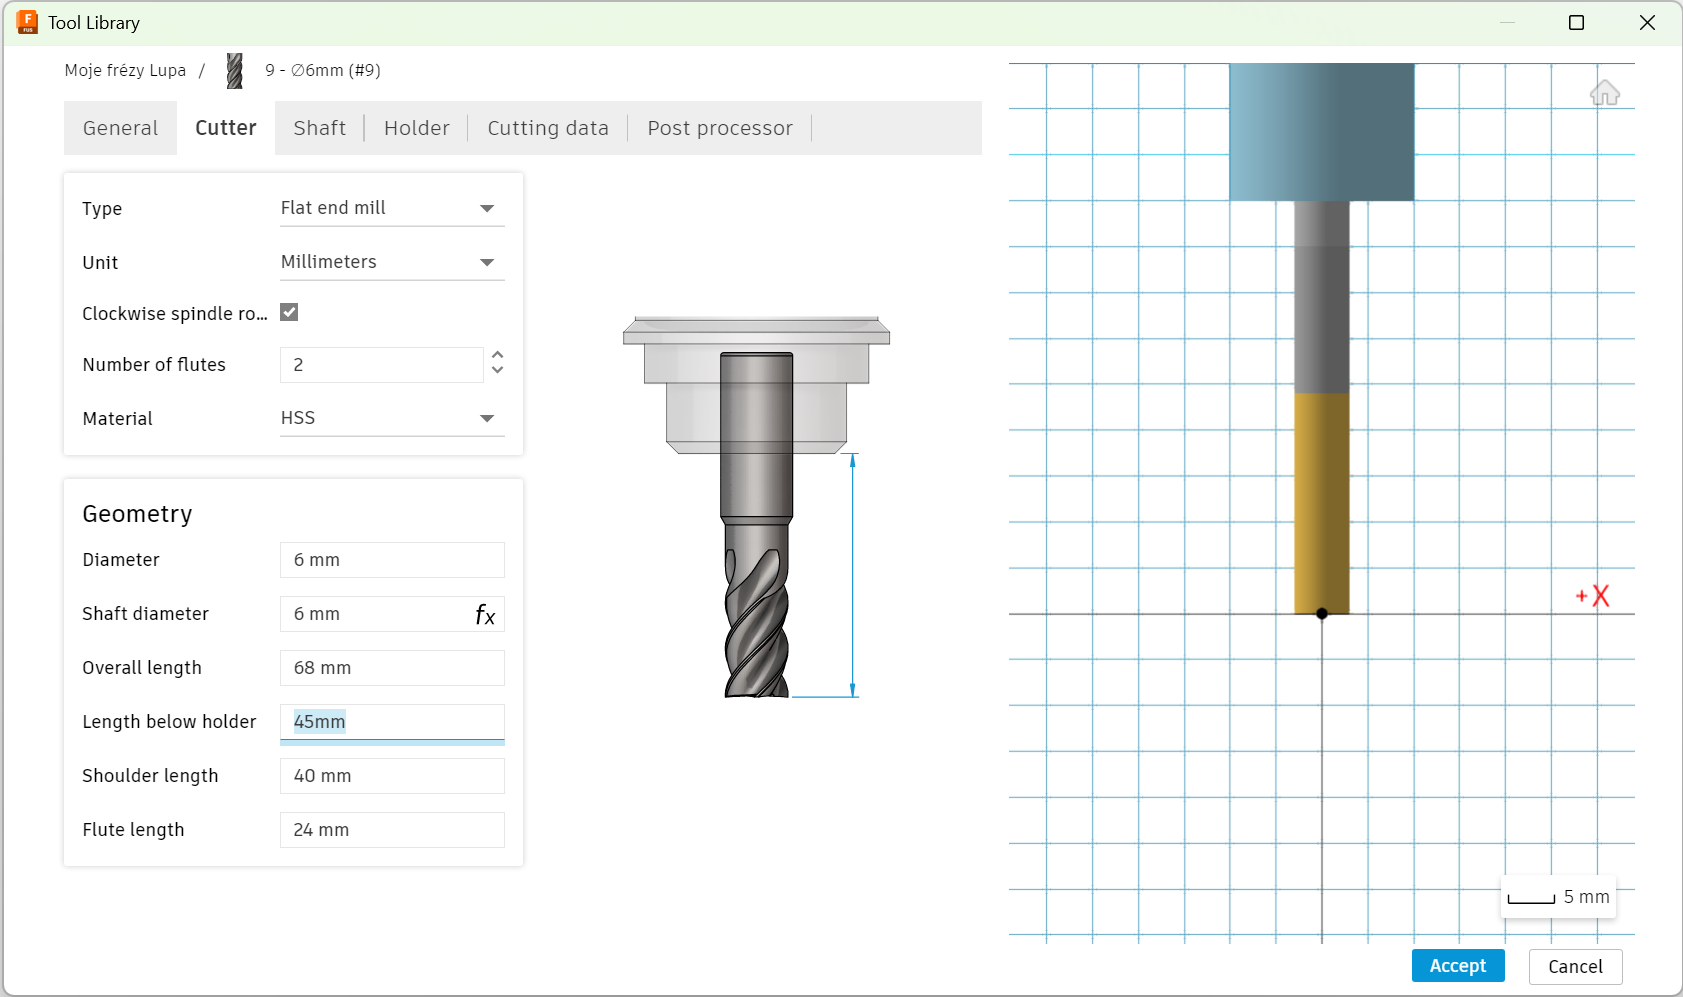
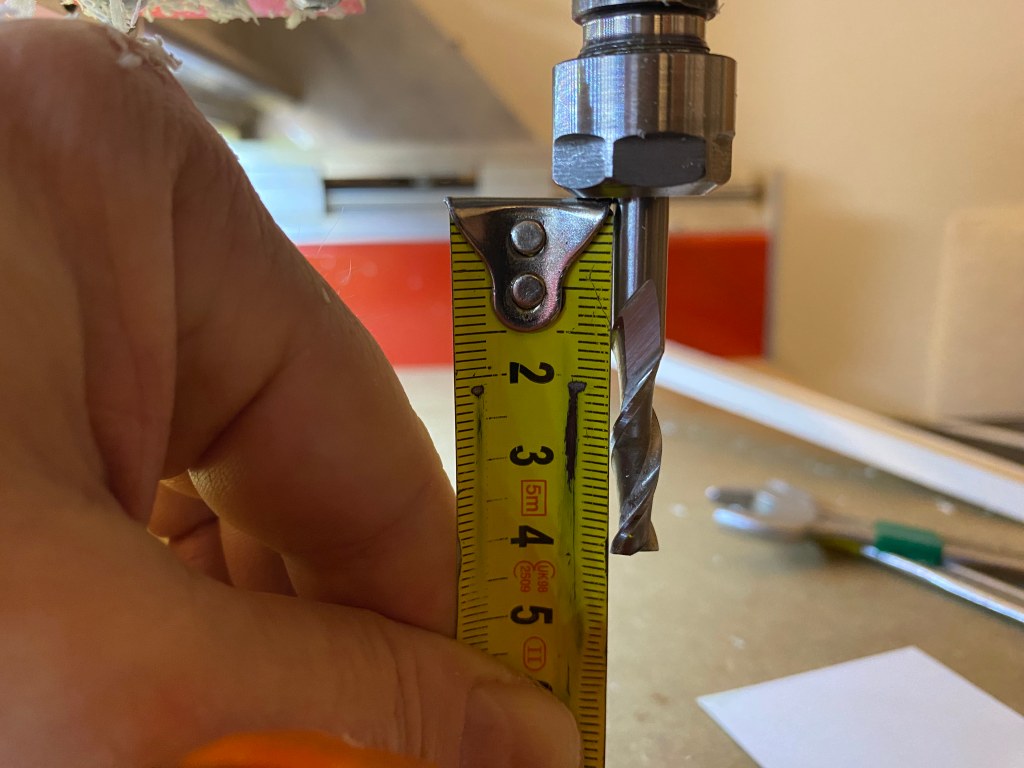
Záleží samozřejmě na tvaru obrobku, ale v mém případě, kdy řežu trupy modelů letadel a křídla modelů letadel, to vychází takto. Pokud mám vyšší tvar, který potřebuji obrobit, musím ho v CAD rozřezat na výšku na více dílů. Ve Autodesk Fusion musím při této výšce zmenšit "retract" výšky, zdvih čela nástroje od povrchu obrobku. Ty defaultní zdvihy už stroj nedokáže realizovat, tak vysoko není možné vřeteno zvednout. Pohodová výška přířezu, kdy není třeba měnit defaultní zdvihy nástroje, je 40 mm.
Podporované příkazy G-code
  - Non-Modal Commands: G4, G10L2, G10L20, G28, G30, G28.1, G30.1, G53, G92, G92.1
  - Motion Modes: G0, G1, G2, G3, G38.2, G38.3, G38.4, G38.5, G80
  - Feed Rate Modes: G93, G94
  - Unit Modes: G20, G21
  - Distance Modes: G90, G91
  - Arc IJK Distance Modes: G91.1
  - Plane Select Modes: G17, G18, G19
  - Tool Length Offset Modes: G43.1, G49
  - Cutter Compensation Modes: G40
  - Coordinate System Modes: G54, G55, G56, G57, G58, G59
  - Control Modes: G61
  - Program Flow: M0, M1, M2, M30*
  - Coolant Control: M7*, M8, M9
  - Spindle Control: M3, M4, M5
  - Valid Non-Command Words: F, I, J, K, L, N, P, R, S, T, X, Y, Z