Postupy při pájení
Transormátorová páječka
Při pájení je třeba docílit dostatečné teploty, aby cín byl opravdu tekutý, dobré smáčivosti povrchu pájených ploch a zachovat přitom přiměřené tepelné zatížení pájených dílů.
Pájení se provádí ve dvou krocích:
- části, které mají být vzájemně spojeny se nejprve pocínují
- spojované povrchy se následně prohřejí nad teplotu tání použité pájky, která vzájemným slitím s přídavkem pájky z vnějšku vytvoří po ochlazení pevné spojení
Na smyčku páječky naberte trochu tavidla (krátce zapněte páječku s hrotem zapíchnutým do kalafuny) potom trochu cínu. Zapněte páječku a přiložte ji ke konci kablíku nebo pájenému spoji. Cín se rozleje a pocínuje povrch.
Pocínujte i druhý kablík.
Naberte trochu tavidla a cínu. Přiložte spojované díly k sobě, zapněte páječku a přiložte ke spojovaným dílům. Cín se mezi nimi rozleje.
Nepohybujte se spojem tak dlouho, dokud cín nezatvrdne. Správně provedený spoj má kovově lesklý vzhled.
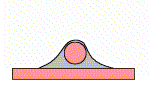
Cín se musí pěkně rozlít po pájených dílech. Mezi každým letováním namočte hrot páječky do tavidla.
Při dlouhém zahřívání spoje (více než 10 až 20 sec) klesá mechanická pevnost spoje.
Hrot na pistolové pájce utírejte do mokré houbičky, aby byl pořád čistý a provedli jste tak spolehlivý spoj, který nebude zatížen spálenou kalafunou.
Zbytky tavidla by se měly odstranit. Jde to lihem nebo technickým benzínem. Kalafuna na rozdíl od některých jiných tavidel nepůsobí korozivně, a tak to není nutné.
Pájecí pero, pájecí stanice
Platí:
- při pájení je třeba docílit dostatečné teploty, aby cín byl opravdu tekutý
- dobré smáčivosti povrchu pájených ploch se docílí tavidlem - flux
- zachovat přiměřené tepelné zatížení pájených dílů
- při dlouhém zahřívání spoje roste tepelné zatížení součástek, klesá mechanická pevnost spoje; řešením je použití hmotnějšího hrotu
- správně provedený spoj má kovově lesklý vzhled
- zbytky tavidla by se měly odstranit; jde to lihem nebo technickým benzínem
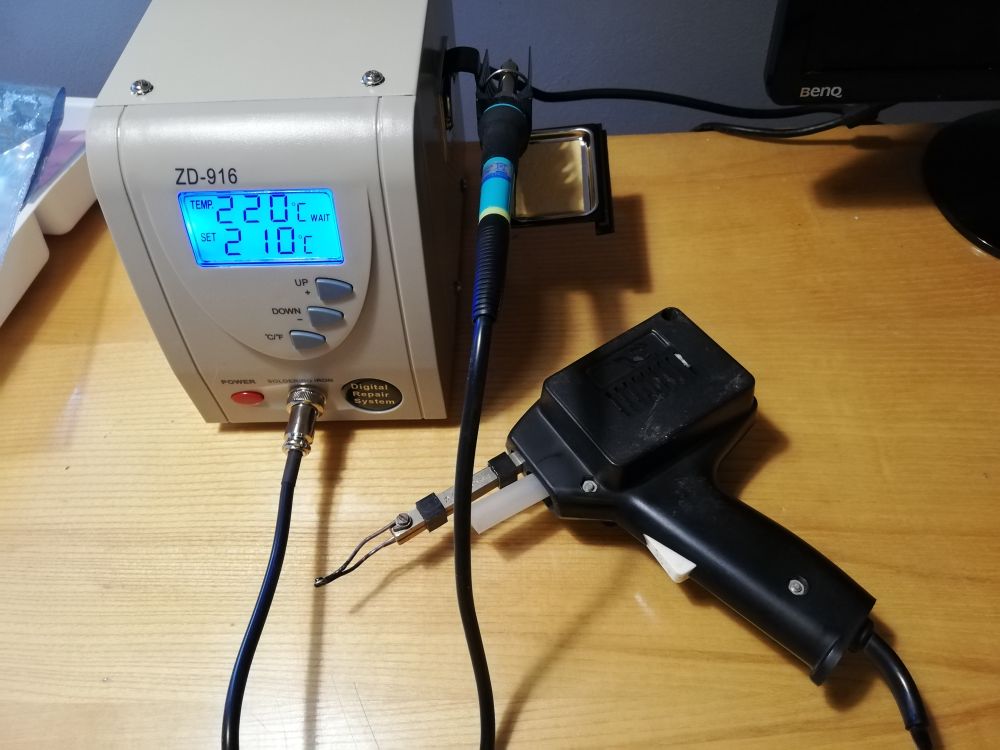
Při pájení perem pájecí stanice je jednodušší udržet správnou teplotu, pájecí stanice se sama stará. Na prvních spojích se snadno zjistí, jaká je potřebná doba prohřívání spoje. Pokud je třeba nahřívat spoj výrazně déle, příčinou je malá hmota hrotu, jeho nízká tepelná kapacita, nebo malý výkon páječky.
Doporučená teplota pro pájení: Je rozdíl jestli pájíte něco titěrného nebo většího. Ne velké věci je samozřejmě správným řešením použít větší hmotnější hrot s větší tepelnou kapacitou. Lze si v nějakém rozmezí pomoci vyšší teplotou. Vyšší teplota není pro součástky nebezpečím, lepší je vyšší teplota po krátkou dobu, než nižší teplota s nutností dlouhého ohřívání. 350 °C je teplota pro rychlé pájení s malou tepelnou zátěží pro pájené součástky. Praktici se pohybují v rozmezí 320 °C až 370 °C.
Ukázka práce s pájecím perem
Praktická ukázka:
 anglicky možnost zapnout české titulky
Tady je pájení vidět v rámci komplexnější práce:
anglicky možnost zapnout české titulky
Chyby
Některé chyby pájení jsou vidět hned. Když se vám pájený spoj rozpadne pod rukama je to nepříjemné, ale nic se neděje. Když vyrobíte spojení, které se ukáže jako nespolehlivé až za provozu, je to už hodně nepříjemné.Přepálený cín
.Cín se po čase na hrotu okysliči a vniklé kysličníky snižují jeho smáčivost. Stačí ponořit hrot do kalfuny.Studený spoj
Studený spoj je výraz pro spoj, který na první pohled vypadá jako pevné spojení obou dílů, ale ve skutečnosti je spojení mechanicky i elektricky nespolehlivé.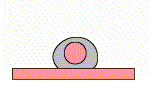 Pokud nedosáhnete při pájení potřebné teploty, cín se nerozleje a dělá kuličky. Při příliš vysoké teplotě cín zešedne - zoxiduje.
Přepálená smyčka
Smyčka nevydrží věčně. Časem se přepálí.Ještě před jejím přepálením je na hrotu dobře vidět ztenčení drátu. Nenechte smyčku přepálit. Včas ji vyměňte. Při přepálení smyčky ohrožujete pájené díly napětím z páječky.Tepelná zátěž
U některých dílů může standno dojít k jejich přehřátí a poškození nebo zničení.Pokud budete pájené díly déle žhavit, dojde k jejich poškození. Typické je oddělení měděné folie plošného spoje od podkladu. Nebo deformace tělesa konektoru z plastu.Chyby
Pájení silových konektorů
Pěkně má na svých stránkách popsáno pájení silových konektorů MP Jet.
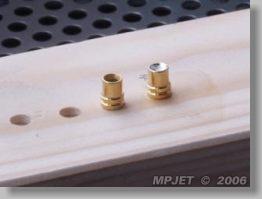
Viz: www.mpjet.com
Komplexní školící materiál
anglicky