Pájecí pero, pájecí stanice
Platí:
- při pájení je třeba docílit dostatečné teploty, aby cín byl opravdu tekutý
- dobré smáčivosti povrchu pájených ploch se docílí tavidlem - flux
- zachovat přiměřené tepelné zatížení pájených dílů
- při dlouhém zahřívání spoje roste tepelné zatížení součástek, klesá mechanická pevnost spoje; řešením je použití hmotnějšího hrotu
- správně provedený spoj má kovově lesklý vzhled
- zbytky tavidla by se měly odstranit; jde to lihem nebo technickým benzínem
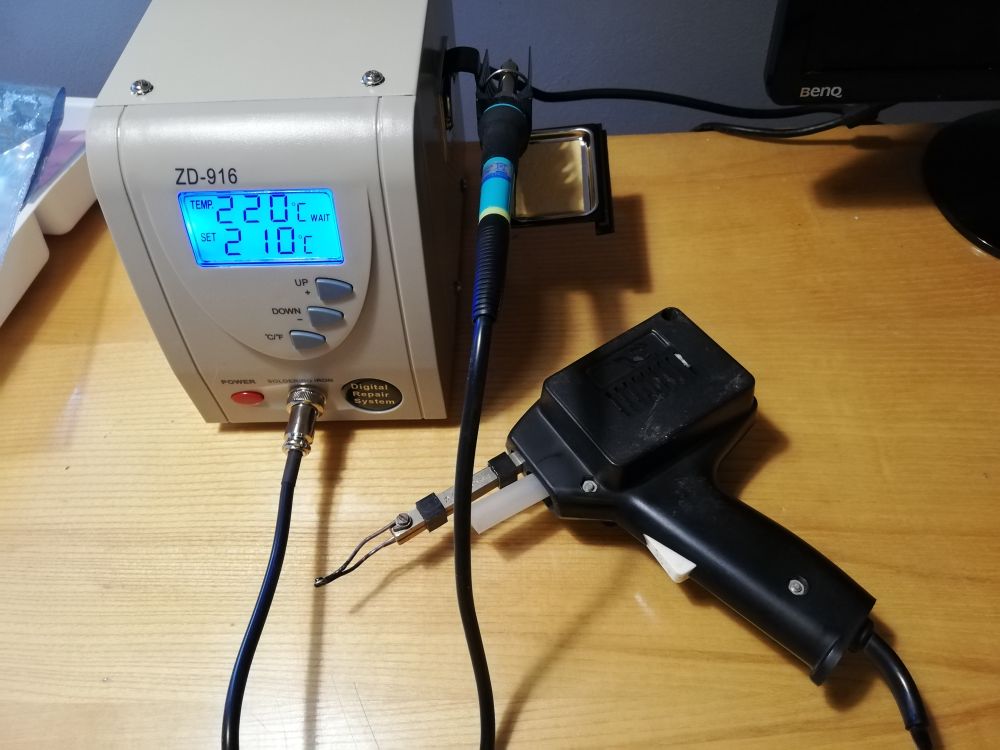
Při pájení perem pájecí stanice je jednodušší udržet správnou teplotu, pájecí stanice se sama stará. Na prvních spojích se snadno zjistí, jaká je potřebná doba prohřívání spoje. Pokud je třeba nahřívat spoj výrazně déle, příčinou je malá hmota hrotu, jeho nízká tepelná kapacita, nebo malý výkon páječky.
Doporučená teplota pro pájení: Je rozdíl jestli pájíte něco titěrného nebo většího. Ne velké věci je samozřejmě správným řešením použít větší hmotnější hrot s větší tepelnou kapacitou. Lze si v nějakém rozmezí pomoci vyšší teplotou. Vyšší teplota není pro součástky nebezpečím, lepší je vyšší teplota po krátkou dobu, než nižší teplota s nutností dlouhého ohřívání. 350 °C je teplota pro rychlé pájení s malou tepelnou zátěží pro pájené součástky. Praktici se pohybují v rozmezí 320 °C až 370 °C.